 创域芯华网
Profibus DP转Modbus RTU在凹印复合线的工业自动化落地实践
一、应用场景
软包装是食品、医药、日化等快消品产业链中不可或缺的配套环节,凹版印刷与干式复合因其墨层厚实、色彩饱和度高、复合牢度好,长期占据中高端软包装的主导地位。近年来下游品牌客户对套印精度、溶剂残留和批次一致性的要求持续提升,高速凹印线的市场需求稳步增长。一条合格的高速凹印复合线,不仅要求机械速度链稳定,更要求张力控制、烘干温度和车间环境三者协同,任何一个环节波动都会直接反映在套印偏差和成品合格率上。
本项目位于某软包装生产企业的印刷复合车间,拥有一条八色高速凹版印刷机串联干式复合机的联合生产线,设计运行速度150至200米每分钟,主要生产食品复合膜与日化包装膜。整线工艺流程为:放卷架引出基材后进入印刷机组,经多色套印印刷、烘箱烘干去除溶剂,再进入干式复合机涂布胶黏剂,与第二放卷基材复合后经二次烘干、冷却辊冷却,最终由收卷机构收卷成成品卷。收放卷采用张力锥度控制,即随卷径增大线性降低张力设定,避免基材拉伸变形或起皱。
该产线原有控制系统以西门子S7-300 PLC为核心,通过Profibus DP总线连接远程I/O站与传动部件,承担整线逻辑联锁、速度链同步和各机组协调控制,是车间自动化体系的主干。S7-300可靠性高、运行稳定,是当时行业主流选型,企业不希望因扩展新设备而更换或升级PLC。现场需要纳入统一监控的RTU类设备包括:3台欧姆龙3G3MX2-ZV1变频器,分别驱动印刷主电机、收卷电机和放卷电机,承担线速度给定与收放卷张力锥度控制;6台宇电AI-708温控器,分布在印刷烘干箱与复合烘干箱的多个温区,负责各段温度闭环;2台拓普瑞TP-RTU-TH温湿度传感器,布置在印刷车间关键工位上方,实时监测环境温度与相对湿度。
二、协议转换网关功能简介
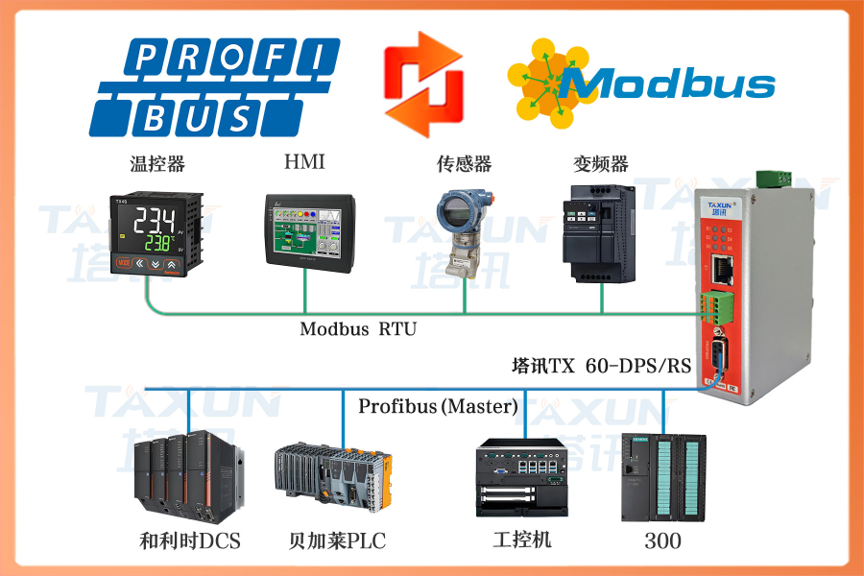
塔讯TX60-DPS/RS是一款面向工业自动化现场的Profibus DP从站转Modbus RTU主站协议转换网关,属于工业级工业网关与智能网关类产品。网关采用35mm标准导轨式安装、金属外壳、宽范围直流电源供电,DP口与RS-485口电气隔离,具备端口浪涌与静电防护和较强的工业电磁兼容抗干扰能力,可直接安装于控制柜内长期运行。在Profibus DP侧,网关作为标准DP从站设备工作,随产品提供GSD设备描述文件,DP主站(PLC或工控机)导入GSD后即可像组态普通远程I/O一样组态网关,周期性地与网关交换过程数据;在Modbus RTU侧,网关作为Modbus RTU主站,通过RS-485接口按照用户配置的站号、波特率、校验方式和轮询周期,依次轮询下挂的多台RTU从站设备,支持01H、02H、03H、04H、05H、06H、0FH、10H等标准Modbus功能码,波特率1200至115200bps可设,支持一条总线下多台不同类型从站混挂。配套的图形化配置软件以表格方式完成DP输入/输出数据区与Modbus线圈、离散量、输入寄存器、保持寄存器区之间的双向数据映射,并可设置数据类型、字节序与工程量缩放,全程无需修改PLC通信程序、无需编写定制代码、免二次开发。该网关同时充当现场总线协议之间的桥梁与边缘数据采集器:下行把分散的RTU仪表、传动设备纳入统一总线协议网络,上行把过程数据透明送入DP主站乃至SCADA、MES与工业物联网平台,是老旧产线改造与新产线设备互联中高性价比的物联网网关选型。
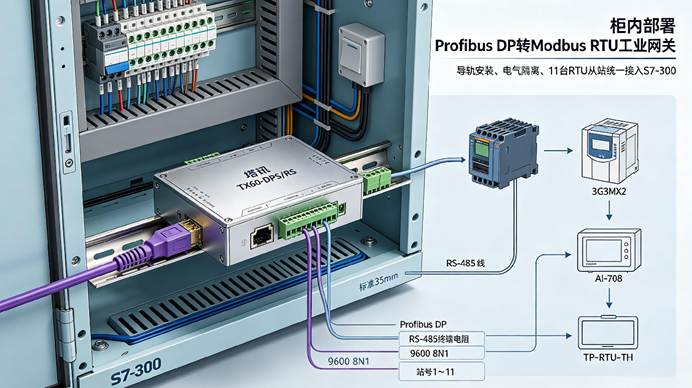
三、系统结构拓扑图
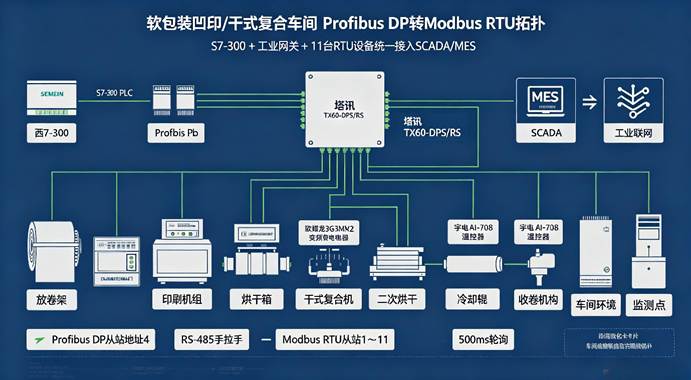
图1软包装凹版印刷/干式复合车间Profibus DP转Modbus RTU网络拓扑结构图
四、项目痛点
第一,协议异构无法直接互通。S7-300走Profibus DP主干,而3台变频器、6台温控器和2台温湿度传感器均只提供Modbus RTU接口,两种总线协议之间没有原生通道,原设计只能依靠点对点模拟量信号和硬接线把关键量接入PLC,既不完整也不可靠。
第二,老DP系统扩展能力有限。S7-300已连续运行多年,机架上的DP从站I/O模块槽位基本占满,若再按传统方式为每台变频器补配AI/AO模块,不仅硬件成本高,柜内二次接线工作量也很大。
第三,分散设备布线量大且屏蔽困难。3台变频器需要频率给定、输出频率、输出电流和转矩等多组信号;6台温控器需要各自的测量值与设定值;2台温湿度传感器分布在车间不同位置,全部走模拟量硬接线时,信号线总长超过2000米,跨动力电缆敷设容易引入干扰。
第四,工艺数据形成孤岛无法上传。变频器运行参数、烘干箱温度曲线和车间温湿度都停留在设备本地面板,MES系统拿不到实时数据,工艺工程师无法追溯套印偏差与温湿度波动的关联,质量分析只能靠事后抽样。
第五,人工抄表与巡检负担重。烘干箱温度靠操作工每两小时到现场目视记录,车间温湿度靠手持仪器人工打点,数据既不连续也容易漏记,遇到烘干温度偏移往往要等到印品出现色差才发现。
第六,故障定位慢。变频器报警只显示在本地面板,温控器超温没有联锁到PLC,一旦出现张力异常或烘箱超温,维修人员需要逐台设备排查,平均每次故障定位耗时约40分钟,造成较长停机。
五、解决方案
总体方案是在S7-300的Profibus DP总线上串接一台塔讯TX60-DPS/RS网关,网关DP侧作为标准DP从站被S7-300组态,网关RS-485侧作为Modbus RTU主站,用一条屏蔽双绞线菊花链下挂全部11台RTU从站,实现双向透明数据交换。
DP侧接入:在Step7硬件组态中导入网关随附的GSD文件,将网关挂到Profibus DP主站系统,分配从站地址为4,按实际数据量配置I/O过程数据区为16字节输入和16字节输出。S7-300把网关当作普通远程I/O读写,不需要新增通信子程序。
RTU侧接入:网关串口设置为9600bps、8数据位、无校验、1停止位,轮询周期设为500毫秒。3台欧姆龙3G3MX2-ZV1变频器站号依次设为1、2、3;6台宇电AI-708温控器站号依次设为4至9;2台拓普瑞TP-RTU-TH温湿度传感器站号设为10、11。总线末端投入终端电阻。
数据映射示例如下:变频器站号1对应印刷主电机,S7-300输出的控制字写入网关输出过程数据区QB0至QB1,网关按功能码06H将控制字写入变频器保持寄存器0x2000,频率给定值经功能码10H写入0x2001;变频器回传的输出频率、输出电流和转矩经功能码03H从输入寄存器0x2100至0x2102读取,映射到网关输入过程数据区IB0至IB5,缩放系数按0.01赫兹每字、0.1安培每字处理。收卷与放卷变频器站号2、3的映射结构相同,各自独立占一段过程数据区。
温控器站号4至9:AI-708的测量值PV经功能码03H从保持寄存器0x1000读取,映射到IB段;设定值SV由S7-300经功能码06H写入0x1001,实现PLC对烘干温度的远程设定。温湿度传感器站号10、11:温度值与湿度值分别从保持寄存器0x0000和0x0001经03H读取,映射到对应IB字。
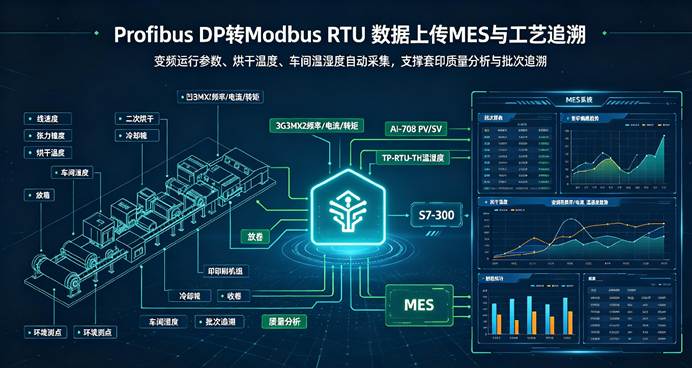
控制链路为:S7-300根据线速度指令与张力锥度曲线计算各变频器频率给定,经DP输出过程数据区下发至网关,网关转换为Modbus写命令送达变频器;同时S7-300工艺程序把烘干温度设定值经DP下发至温控器。数据回传链路为:变频器运行反馈、温控器PV、温湿度测量值被网关周期读取后映射到DP输入过程数据区,S7-300按固定周期采样,经以太网送SCADA并进一步上传MES。3G3MX2内部寄存器为ABCD字节序,在网关配置软件中将对应字设为字交换,确保数值解析正确。
整个轮询表按实时性分级:3台变频器排在轮询队列前部,每个周期都轮询一次;6台温控器每两个周期轮询一次;2台温湿度传感器每四个周期轮询一次,在保证控制实时性的同时降低总线负载。网关配置软件同时提供通信诊断页,可实时显示每台从站的应答延迟和错误计数,便于运维人员判断某一设备是否通信异常。
六、实施过程
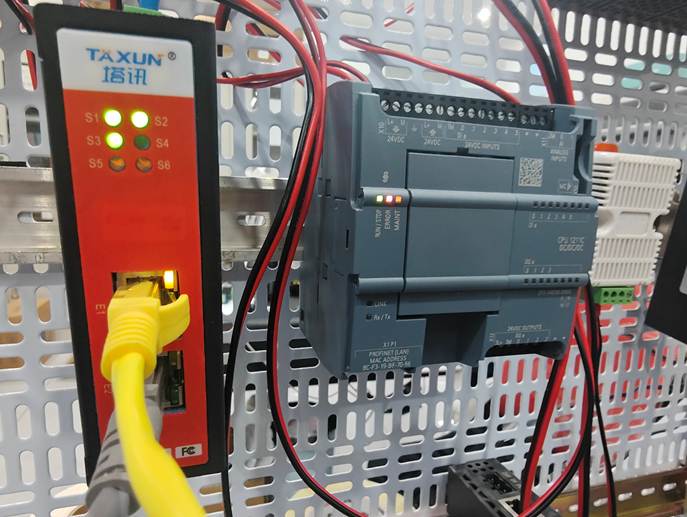
第一步硬件检查与导轨安装:到货后核对网关型号、供电电压与配件,在S7-300所在控制柜内预留的35mm导轨上固定网关,接入24VDC电源,确认电源指示灯正常。
第二步DP侧与RTU侧接线:从Profibus DP总线最近的分支引接DP电缆到网关,正确设置总线终端拨码;RS-485侧按手拉手方式依次连接11台从站,选用屏蔽双绞线,屏蔽层单端接地,总线末端投入终端电阻。
第三步DP主站导入GSD并组态:在Step7硬件目录中导入TX60-DPS的GSD文件,将网关拖拽到DP主站系统,设置从站地址4,配置16字节输入与16字节输出过程数据长度,编译下载到S7-300。
第四步网关串口与轮询配置:通过配置软件连接网关,设置串口参数9600bps、8N1,按站号1至11建立轮询表,设置各从站超时重试次数与轮询间隔。
第五步建立双向数据映射并下装:在配置软件表格界面逐行定义Modbus站号、寄存器地址、功能码、数据类型与对应的DP过程数据区字节偏移,设置工程量缩放与字节序,核对无误后将配置下装到网关。
第六步单机通信调试:先不带载,通过配置软件监视各从站在线状态与寄存器实时值,确认11台从站全部在线、数据刷新正常、无超时报警。
第七步联机与数据核对:与S7-300联调,在变量表中比对DP输入区数值与设备面板显示值,测试变频器启停、多段速给定、收放卷张力锥度切换以及温控器SV下发与PV回采。
第八步带载试运行与培训:整线带料连续试运行72小时,重点观察高速套印状态下张力稳定性和烘干温度曲线,确认无通信闪断后正式投运;对操作工与维护人员进行网关监控画面与故障代码判读培训。
七、应用效果
网关投运后连续运行稳定,至今未发生因通信链路中断导致的整线停机。11台RTU从站在线率保持100%,变频器状态与参数刷新周期约500毫秒,温控器PV/SV刷新约1秒,温湿度数据刷新约2秒,完全满足套印与烘干工艺对实时性的要求。
故障响应方面,变频器报警代码与温控器超温信号直接进入S7-300并上SCADA报警,维修人员可在监控画面第一时间定位到具体设备与故障类型,平均故障定位时间从改造前约40分钟缩短至5分钟以内。烘干箱超温由温控器PV与PLC联锁自动触发降速,显著减少了因烘箱温度漂移造成的印品色差和溶剂残留超标批次。
人工方面,取消了烘干温度与车间温湿度的定时人工抄表,每班次节省约1个人工时,数据记录完整率从约70%提升至接近100%。通过收放卷恒张力与锥度曲线的精确闭环,以及烘干温区的稳定控制,单位产品电耗与热风能耗综合下降约8%,套印废品率同比下降约12%。
数据贯通方面,变频器运行参数、烘干温度曲线、车间温湿度与能耗数据经S7-300统一上传MES,工艺工程师可按批次追溯套印偏差与温湿度的关联,为工艺优化和质量分析提供了完整的数据基础。车间湿度超过65%时静电风险升高,过去只能靠经验排风,现在温湿度数据接入PLC后可联动排风机组自动调节,进一步降低了静电对套印和设备安全的影响。
八、项目实施前后效果对比
| 对比维度 | 改造前 | 改造后 |
| 现场通讯方式 | 变频器/温控器/温湿度表走模拟量硬接线 | 统一经Profibus DP转Modbus RTU总线通信 |
| 设备接入方式 | 每台设备独立配AI/AO模块,逐点接线 | 网关作为DP从站,RS-485手拉手混挂11台从站 |
| 布线工作量 | 信号线总长超2000米,柜内二次接线量大 | 仅1条RS-485总线,布线工作量下降约70% |
| 工程调试周期 | 需逐点接线、逐点核对模拟量,约3周 | GSD组态加映射表下装,约4天完成 |
| 数据采集点数/周期 | 仅少量关键模拟量,周期1秒以上 | 百余点过程数据,变频器500ms、温控器1s |
| 上位机/MES数据贯通 | 数据留存在设备本地,靠人工抄表 | 过程数据自动上传SCADA与MES |
| 故障诊断方式 | 到现场逐台查面板,平均定位40分钟 | 报警直接上监控画面,定位约5分钟 |
| 岗位人工 | 每班次2小时一次人工巡检抄表 | 取消定时抄表,每班次省约1人时 |
| 能耗与废品 | 张力与温度波动大,废品率偏高 | 恒张力锥度与温控闭环,能耗降约8%、废品降约12% |
| 可扩展性 | 新增设备需另配I/O模块与机柜空间 | RS-485总线追加从站地址即可扩展 |
从上表可见,改造后用一台网关替代了大量模拟量模块与硬接线,不仅缩短了调试周期,更重要的是把原本孤立的传动、温控与环境数据统一接入了S7-300主干网络,为MES工艺追溯和节能优化提供了数据底座。
九、总结
在软包装凹印与干式复合这种对套印精度、烘干稳定性和车间环境同时敏感的工艺段,分散的Modbus RTU设备能否可靠接入既有Profibus DP主干,直接决定了工艺数据完整性和产线自动化水平。塔讯TX60-DPS/RS网关以标准DP从站加RTU主站的角色,把变频器、温控器与温湿度传感器无缝纳入S7-300体系,既保护了原有DP投资,又以较低成本补齐了数据采集与上传能力。对于更多仍在使用传统DP系统、现场混接各类RTU仪表的印刷包装产线,这类总线协议桥接方案具有较好的普适推广价值。
审核编辑 黄宇

作者文章
- 【节能学院】户用储能并网新规出台: 从“能装就行”到“按规范设计” 2026-10-31 06:21
- 美格智能与万象智维达成战略合作,软硬协同加速端侧 AI 规模化落地 2026-10-31 06:20
- MOS电平转换电路 2026-10-31 06:20
- AI算力持续扩张,高端PCB凭什么成为关键一环?丨算力筑基·板载未来论坛圆满落幕 2026-10-30 10:50
- RFID通道机怎么选?4个维度 + 8个常见疑问,一篇说清从场景到参数的精准匹配 2026-10-29 06:22