 创域芯华网
干法极片工艺:载量 30 mg/cm² 不开裂,剥离力 4.7 vs 0.5 N/cm
湿法极片工艺做到16 mg/cm²就开始脱层,而同样的问题在干法这里,做到30 mg/cm²反而更牢——180° 剥离力4.7 N/cm,对手只有0.5 N/cm。
差 9.4 倍,而且干法那片还更厚(98 vs 80 µm)。
这件事值得单独讲,因为它推翻了一个很常见的判断:以为湿法工艺的极限是"涂不厚"。其实湿法真正卡住的不是载量,是厚了以后粘不住——溶剂挥发时电极收缩,收缩应力把涂层从集流体上掀起来,厚了就是脱层。
干法走的是另一条路:不用溶剂,把活性物、导电剂、粘结剂做成干粉,直接压在集流体上。没有溶剂要挥发,就没有收缩应力;但换成"凭什么粘住"这个问题——答案在集流体表面和粘结剂怎么熔。
一句话转述:干法极片的胜负手不在配方,而在"粉撒在什么样的集流体上、压到什么温度"。
本号写过干法共辊压做固态电解质膜(50 µm)、压延压实密度(3.2 g/cm³)、极片粘结剂跑偏。这一篇接着往下走:把湿法里的 NMP 彻底去掉,极片还能不能做得又厚又牢。
NMP 的账:不是环保问题,是产线成本问题
现在锂离子电池极片几乎都是湿法:把 NCM712、导电剂、PVDF 混在NMP(N-甲基-2-吡咯烷酮)里调成浆料,涂到铝箔上,再进烘箱把溶剂赶走[1]。
NMP 有毒、易燃,而且在产线上是一进一出两道成本:进来要买(贵),出去要回收(还要提纯),中间那台烘箱还要占长度、占能耗。所以"去掉 NMP"从来不只是环保口号,是产线上能算出来的钱。
干法把这一步整个删掉:没有溶剂 → 没有烘箱 → 没有回收。代价是工艺难度全跑到另外两个地方:粉怎么混匀,以及压的时候怎么让粘结剂起作用。
干法怎么把粉压成片:三种粉 + 刻蚀铝箔
[1] 的配方很干净:NCM712(活性物)+ MWNT(多壁碳纳米管,导电剂)+ PVDF(粘结剂),其中 MWNT:PVDF 做成1:1的干粉复合物。流程是(图 1):
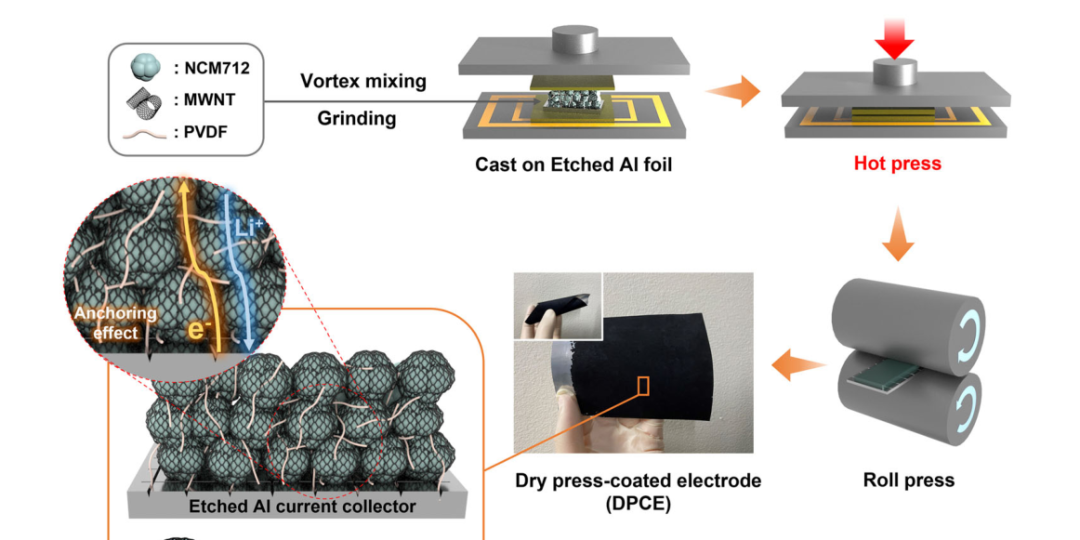
干法极片是怎么造出来的:先把 NCM712、MWNT、PVDF 三种粉涡旋混合并研磨成干粉复合物,直接撒在刻蚀铝箔上;随后热压(180 °C,10 MPa,30 s)让 PVDF 熔融起粘结作用,再辊压致密化,得到干压电极(DPCE)。左下角放大图是全篇的关键——刻蚀铝箔表面的亚微米孔形成"锚定效应",干粉复合物像网一样扎进孔里,同时给锂离子和电子留出通路;右下两张实物照片是一片 15 mm 的干法极片,被反复弯折后仍完整。(来源:Ryu et al. 2023, Fig. 1;许可证:CC BY 4.0)
三个动作各有讲究:
第一,粉要先"焊"在一起。MWNT 和 PVDF 先做成 1:1 复合物,MWNT 之间靠范德华力纠缠、PVDF 在热压时熔融(熔点177 °C)把它们粘住,形成一张网。这张网是干法的骨架——它同时承担导电和粘结两个职责。
第二,集流体要"刻蚀"。普通铝箔表面太光,干粉压上去只是"贴着",一折就掉。刻蚀后表面出现亚微米孔,熔融的 PVDF 能挤进去,固化后形成机械锚定[1]。这一步是干法能不能成立的前提,也解释了后面那个 9.4 倍的剥离力差距。
第三,压的窗口很具体:10 MPa、30 s。热压180 °C(刚好在 PVDF 熔点之上)、冷压25 °C都能做,两条路线都试过[1]。相比既有的无粘结剂干法路线需要20–500 MPa、且弯折就碎,这个压力已经落在卷对卷设备够得着的范围里。
载量往上推:98 → 221 µm,为什么没裂
把同一组分(DPCE 1505)的载量往上一档档推,得到四组:22 mg/cm²(98 µm)、25(123 µm)、28(176 µm)、30(221 µm)。厚度翻了 2.25 倍,膜依然连续、没有裂纹[1]。
为什么干法能扛住?[1] 用 micro-CT 把两种电极都"切"开看了内部(图 2):
干法与湿法的内部差别:a 是循环后的 micro-CT 三维重建——DPCE 是活性物相(绿)与碳相(红)双连续贯通的致密骨架,标注为 Robust framework;SCE 里能看到多处贯穿裂纹(Multiple cracks),活性物载量也明显更低;b 是循环后沉积到锂负极上的金属量(ppm):DPCE 为 Ni 201 / Mn 77 / Co 11,SCE 为 Ni 308 / Mn 119 / Co 19;c 是表面 NiF₂ 的 TOF-SIMS 面扫,右侧 SCE 的信号明显更强。(来源:Ryu et al. 2023, Fig. 4;许可证:CC BY 4.0)
干法的内部是"双连续"的:活性物颗粒被 MWNT 网络包裹、碳相与活性物相各自连通到整个电极,中间没有空白区。这种结构有两个好处——电子有路可走,而且没有溶剂挥发留下的收缩痕迹。
湿法的裂纹正是这么来的:溶剂从厚涂层里往外跑,表层先干、内部后干,收缩不同步,裂纹就有了。载量越高,这条路越走不通——[1] 里湿法要做到 22 mg/cm² 就出现脱层,而干法做到 30 还稳。
700 圈 84% vs 78%:差的不只是循环
电化学上的对比(半电池 1.0C 400 圈、全电池 0.5C 700 圈):
| 项目 | 干法 DPCE | 湿法 SCE |
|---|---|---|
| 180° 剥离力 | 4.7 N/cm(98 µm) | 0.5 N/cm(80 µm) |
| 半电池 1.0C / 400 圈 | 170 mAh/g →67% | 159 mAh/g →35% |
| 全电池 0.5C / 700 圈 | 184 mAh/g →84% | 177 mAh/g →78% |
| 高载量循环 | 22 mg/cm²,80 圈87% | 16 mg/cm²,50 圈后快衰 |
| 电荷转移电阻 Rct | 57 Ω | 196 Ω |
| 离子扩散系数 | 4.22 × 10⁻⁸ cm²/s | 3.13 × 10⁻⁸ cm²/s |
几个值得记的读法:
第一,差距在"高载量 + 长循环"里才显出来。低载量、短循环时两者都能跑;一旦载量上去(22 vs 16 mg/cm²)、圈数拉长(400 圈),湿法就掉到 35%,干法还有 67%。
第二,干法更厚,扩散反而更快。这有点反直觉——电极厚了锂离子路径该更长。原因是结构:干法的双连续网络让电解液能进到电极内部,而湿法的厚电极在干燥后容易形成致密表层,把离子挡在外面[1]。
第三,也是最实在的一条——湿法电极在循环后掉的不只是容量,还有活性物。micro-CT 显示 SCE 里面有大量空洞;更有意思的是 b 图:沉积到锂负极上的金属离子,SCE 明显更多(Ni 308 vs 201、Mn 119 vs 77),表面 NiF₂ 的信号也更强。也就是说,湿法电极的活性物在循环中被溶出、迁移到了对面——那 5 个百分点的容量差,是从这里漏掉的。
三条边界,先说清楚再谈推广
其一,这是 NCM712 正极 + 刻蚀铝箔的组合。换成别的活性物(比如高镍、富锂、或者负极硅基),粉体的成型性、以及 MWNT 的分散性都会变,配方要重调。不能直接说"干法适用于所有极片"。
其二,压力与温度要配套。10 MPa / 30 s 是在刻蚀铝箔 + PVDF 177 °C 熔点这个体系里定出来的;不刻蚀、或者换粘结剂,这套窗口就不成立——[1] 的对照里,普通铝箔的附着明显更差。
其三,装配在干房里。软包是在露点 −50 °C的干房内装配的[1],这对产线环境有要求;干法虽然不用有机溶剂,但对水分的敏感度并没有降低。
顺带说一个别被误读的数字:摘要里提到载量上限可以到100 mg/cm²,那是工艺能力的演示;真正给出完整电化学数据的是 22–30 mg/cm² 这一段,以及 31 mg/cm² 的锂金属软包(首放 187 mAh/g、0.5C 100 圈 85%、按整包算 360 Wh/kg 与 701 Wh/L)。
回过头看,这篇工作的价值不在于"干法比湿法好"这个结论,而在于它把干法成立的条件讲清楚了:刻蚀的集流体 + 能熔的粘结剂 + 一个不太高的压力窗口。三者缺一个,干法就退化成"把粉压在上面"。
下一次听到"无溶剂干法",先问三句:集流体刻蚀了吗、粘结剂熔了吗、压力和时间是多少。
原文参考:Ryu, M.; Hong, Y.-K.; Lee, S.-Y.; Park, J. H. Ultrahigh loading dry-process for solvent-free lithium-ion battery electrode fabrication. Nature Communications, 14, 1316 (2023). DOI: 10.1038/s41467-023-37009-7(CC BY 4.0)

作者文章
- 【节能学院】户用储能并网新规出台: 从“能装就行”到“按规范设计” 2026-10-31 06:21
- 美格智能与万象智维达成战略合作,软硬协同加速端侧 AI 规模化落地 2026-10-31 06:20
- MOS电平转换电路 2026-10-31 06:20
- AI算力持续扩张,高端PCB凭什么成为关键一环?丨算力筑基·板载未来论坛圆满落幕 2026-10-30 10:50
- RFID通道机怎么选?4个维度 + 8个常见疑问,一篇说清从场景到参数的精准匹配 2026-10-29 06:22